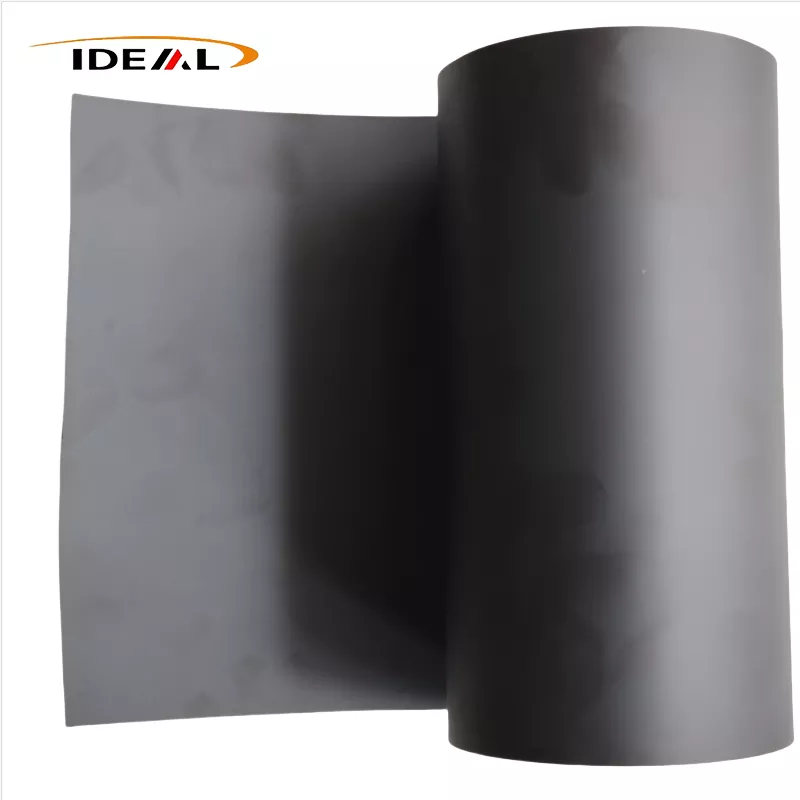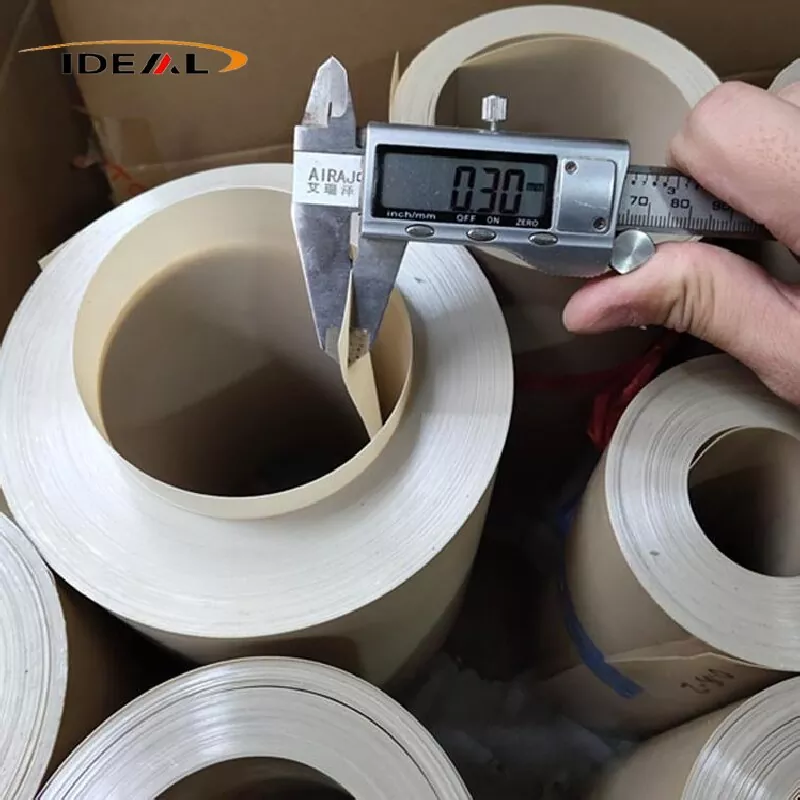

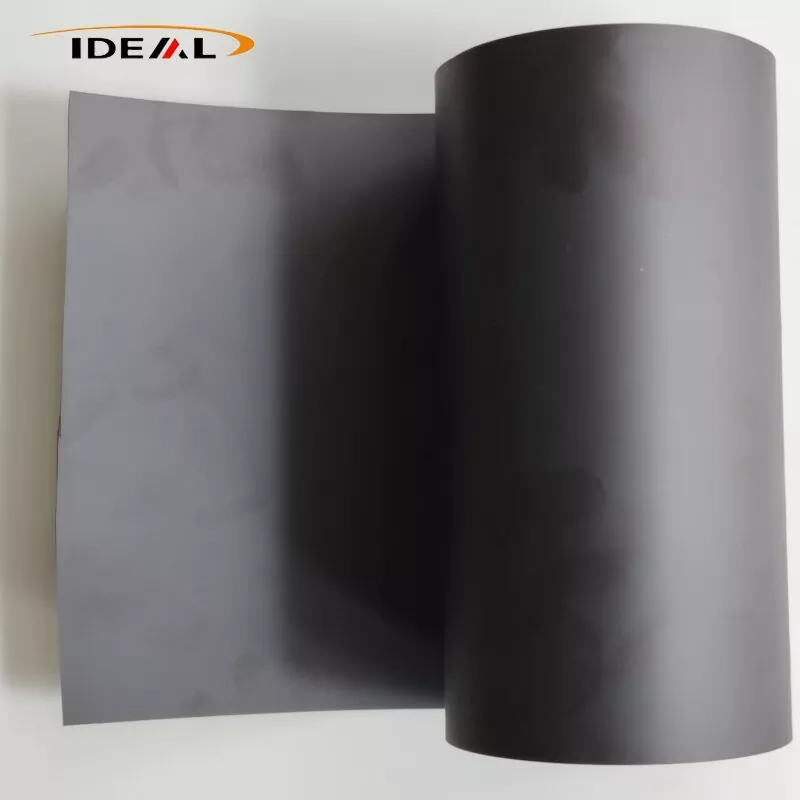
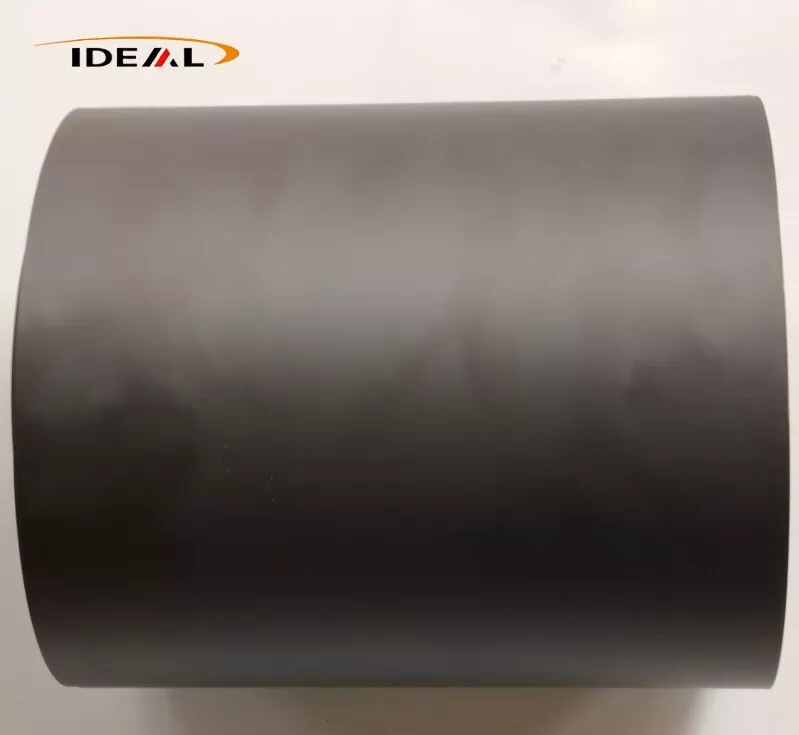
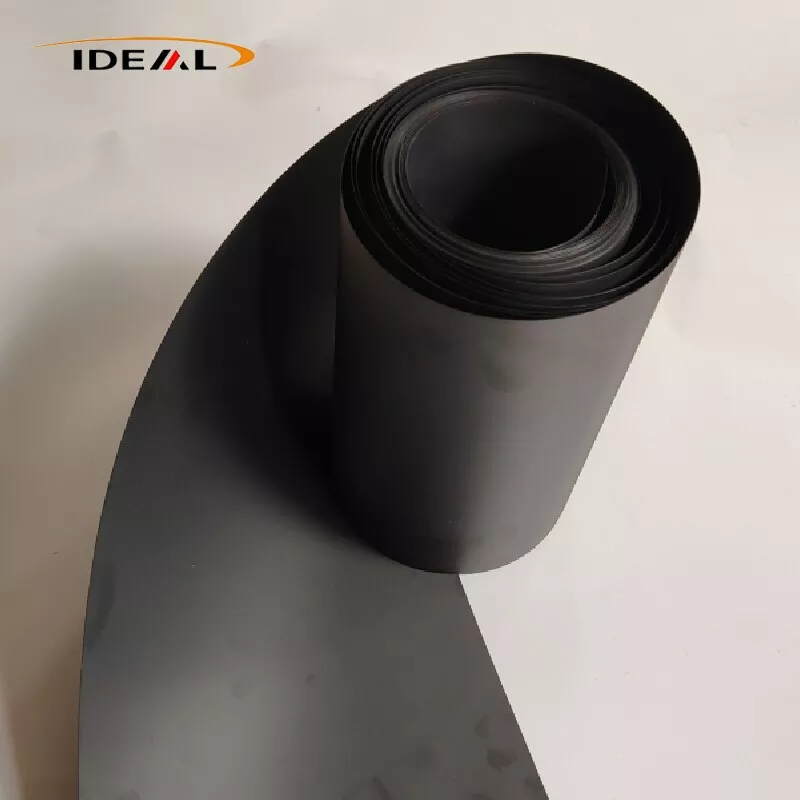
Anglies užpildyta PEEK plėvelė (smulkinta anglies pluoštu užpildyta polieterketono liejimo plėvelė) kaip matrica naudoja pusiau kristalinę aukštos kokybės termoplastinę PEEK dervą. Jis yra susmulkintas PAN pagrindu pagamintu anglies pluoštu ir nuolat formuojamas T formos plokščiojo liejimo ekstruzijos būdu, kad būtų pagaminta juoda inžinerinio plastiko plėvelė.
Anglies pripildyta PEEK plėvelė išlaiko pagrindines gryno PEEK savybes, įskaitant atsparumą aukštai temperatūrai, atsparumą cheminėms medžiagoms, hidrolizei ir atsparumą radiacijai. Tuo tarpu jis žymiai pagerina standumą, šilumos laidumą, savaiminio tepimo atsparumą dilimui ir matmenų stabilumą. Medžiaga pasižymi puslaidininkinėmis savybėmis ir pagrindinėmis elektromagnetinio ekranavimo savybėmis. Jis pirmiausia tinka eksploatavimo sąlygoms, susijusioms su aukštos temperatūros susidėvėjimu, šilumos išsklaidymo, lengvo dizaino, vakuuminės aplinkos, aviacijos, naujos energijos ir tiksliųjų mašinų naudojimo sąlygomis.
PEEK plėvelė su anglies pluoštu yra ištisinė juoda kompozicinė plėvelė, pagaminta iš ekstruzijos kokybės PEEK dervos granulių, sumaišytų su smulkintu anglies pluoštu, po kurio atliekamas liejimas ir atkaitinimas aukštoje temperatūroje. Galimos trys pagrindinės užpildų rūšys: CF10, CF20 ir CF30.
CF10 žemo užpildymo klasė turi mažiausią lydalo klampumą ir optimalų takumą, todėl ji yra lengviausia liejimo plėvelės gamybai (0,05–0,3 mm). Jo paviršiuje yra nedaug plūduriuojančių pluoštų, jis išlaiko pagrįstą kietumą ir atsparus trapumui. Iškrypimas po pjovimo yra palyginti nedidelis, todėl sutvirtinimas ir kietumas yra subalansuotas.
Trūkumai: ribotas standumo padidėjimas, nedidelis šiluminio plėtimosi koeficiento sumažėjimas, nedidelis atsparumo dilimui pagerėjimas ir nedidelis elektros ir šilumos laidumo padidėjimas.
CF20 pasižymi vidutiniu lydalo klampumu ir gali būti stabiliai išlietas į plėveles (0,10–0,40 mm). Palyginti su CF10, jo modulis, atsparumas dilimui, šilumos laidumas ir matmenų stabilumas yra žymiai geresni. Trapumas nepasiekė CF30 lygio, o plėvelė vis dar išlaiko priimtiną lenkimo toleranciją. CF20 užtikrina geriausią bendrą pusiausvyrą tarp visapusiško medžiagos našumo ir liejamos plėvelės apdirbamumo.
CF30 užtikrina aukščiausią armatūrą, atsparumą dilimui ir šilumos laidumą. Tačiau lydalo klampumas žymiai padidėja, todėl sunku stabiliai gaminti itin plonas lietų plėveles; patikima gamyba ribojama iki 0,25 mm storio. Plėvelė žymiai padidina trapumą, o šiek tiek lenkiant gali susidaryti mikro įtrūkimai. Iškreipimo rizika po pjovimo štampavimu labai padidėja, o paviršiuje plūduriuojančių pluoštų valdymas tampa sudėtingas. Bazinė CF30 granulė jau turi labai mažą pailgėjimą trūkimo metu. Apdorojus ploną plėvelę, vidinis liekamasis įtempis žymiai padidina deformacijos tikimybę atliekant pjovimo darbus pasroviui.
Pagrindinis šių savybių skirtumų principas yra tas, kad didesnė anglies pluošto įkrova padidina lydalo klampumą. Apdorojant liejamą plėvelę, išlydyta derva tolygiai pasklinda iš plyšinio štampo ir traukiama per keletą aušinimo ritinėlių. Didelio užpildymo kompozicijos yra jautrios įtrūkimams, paviršiaus įdubimams ir plūduriuojančių pluoštų defektams, kai yra veikiamos tempimo įtempimo.
Pastaba: šis aprašymas taikomas tik susmulkintoms anglies pluoštu užpildytoms liejinėms plėvelėms; Ištisinio anglies pluošto prepregai neįtraukiami, kaip ir specialios ESD antistatinės klasės. Įprasta susmulkinta anglies pluoštu užpildyta PEEK plėvelė nėra lygiavertė ESD antistatinei plėvelei. Jo varžos diapazonas yra nestabilus ir jis negali būti tiesiogiai naudojamas kaip puslaidininkinė antistatinė medžiaga.
2014 m. „Guangzhou Ideal“ pradėjo gaminti anglies pluoštu užpildytą PEEK plėvelę. Per pastaruosius dešimt metų atnaujinome gamybos įrangą, optimizavome gamybos darbo eigą ir nustatėme oficialias kokybės kontrolės procedūras. Griežta kontrolė įgyvendinama kiekviename etape: gaunamas sudėtinių granulių patikrinimas, sinchroninis stebėjimas realiuoju laiku gamybos metu ir galutiniai laboratoriniai bandymai gamykloje.
1. Gaunamų žaliavų patikrinimas:
A. Žaliavos drėgmės kiekiui analizuoti naudojamas Karl Fischer drėgmės matuoklis. Modifikuotų granulių drėgmės kiekį kontroliuojame ≤0,02%, kad išvengtume burbulų ir skylučių defektų gatavose plėvelėse.
B. Atliekame mufelinės krosnies pelenų likučių testą (deginimas 580–600 °C temperatūroje), kad išmatuotų anglies pluošto užpildo apkrovą. Leistinas nuokrypis tarp išmatuoto užpildo kiekio ir vardinės specifikacijos yra ≤±0,5 masės %.
C. Sumaišius su dviem sraigtais mėginiams paruošti, anglies pluoštai atskiriami pirolizės būdu. Skaidulų ilgiai skaičiuojami optiniu mikroskopu, kad būtų patvirtintas tikslinis išlaikomo pluošto ilgio diapazonas 0,2–0,6 mm ir per didelis pluošto traiškymas.
2. PEEK plėvelė su anglies pluoštu Tiesioginis gamybos linijos tikrinimas realiuoju laiku:
A. Storio stebėjimas tinkle: β spindulių storio matuoklis arba lazerinis bekontakčio storio matuoklis atlieka nuolatinį skersinį skenavimą per visą ritinio plotį; Sugeneruojamos realaus laiko storio kreivės, o netoleruotinos sekcijos automatiškai pažymimos. Tai palaiko uždaros kilpos tikslų štampavimo lūpos reguliavimą. Tinka 0,1–0,5 mm skersmens nepertraukiamai liejamai plėvelei gaminti; storio paklaida yra ±0,01–0,03 mm.
B. Internetinė CCD vizualinio paviršiaus tikrinimo sistema: didelės spartos pramoninės kameros nustato paviršiaus defektus, įskaitant juodas dėmes, apdegusias daleles, skylutes, išilginius įbrėžimus ir plūduriuojančius pluoštus. Defektų vietos pažymėtos rašaliniu būdu; sugedusius rulono segmentus galima pašalinti atliekant vėlesnes vyniojimo operacijas. Apribojimai: CCD tikrinimas negali aptikti požeminių metalinių šiukšlių arba vidinių mikrotuščių; jis tiria tik išorinį plėvelės paviršių.
C. Internetinė rentgeno patikra: rentgeno spindulių internetinis defektų aptikimas tikrina, ar plėvelėje nėra įterptųjų kietųjų metalų dalelių. Tai aukščiausios klasės pasirenkama įranga ir nėra standartinė konfigūracija visoms gamybos serijoms.
3. Neprisijungęs gatavo produkto laboratorinis bandymas:
A. Matmenų ir išvaizdos patikrinimas: plėvelės storis matuojamas skaitmeniniu mikrometru; plotis, ilgis ir ritinio galas tikrinami pagal plieno matavimo taisykles. Paviršiaus kokybė vertinama vizualiai stebint kartu su stereomikroskopiniu tyrimu, siekiant įvertinti plūduriuojančio pluošto sunkumą; išskiriama silpna paviršiaus tekstūra ir išsikišę atviri plūduriuojantys pluoštai. Paviršiaus įbrėžimai ir juodų dėmių defektai yra oficialiai užregistruojami.
B. Mikrostruktūros aptikimas. Mėginiai ruošiami metalografinei skerspjūvio analizei. Įvertiname anglies pluošto dispersiją, patikriname, ar nėra pluošto aglomeracijos ir kiekybiškai įvertiname vidinį poringumą. Mūsų vidinės kontrolės tikslas – poringumas yra mažesnis nei 2 %; taip pat tikriname, ar nėra smulkių metalinių šiukšlių. DSC (diferencinė nuskaitymo kalorimetrija) naudojama tiriant lydymosi smailės temperatūrą, kristališkumą ir stiklėjimo temperatūrą (Tg). Vidinis kristališkumas kontroliuojamas 25–32 %; Siekiant įvertinti atkaitinimo apdorojimo efektyvumą, stebimas atskirų partijų kristališkumo kitimas.
C. Mechaninių savybių bandymas: pagal ISO527-3, tempimo modulis, atsparumas trūkimui ir pailgėjimas trūkimo metu yra tikrinami atskirai ekstruzijos mašinos kryptimi (MD) ir skersine kryptimi (TD). Apskaičiuojamas MD ir TD modulio santykis, kai vidinė kontrolės riba yra ≤ 1,6 anizotropijos valdymui.
D. Likučio vidinio įtempio įvertinimas naudojant štampuoto deformacijos testą: Paruoškite 100 mm × 100 mm kvadratinių C anglies pluoštu užpildytų PEEK plėvelių pavyzdžius, laisvai padėkite juos ant plokščios stiklo plokštės ir leiskite 24 valandas pailsėti kambario temperatūroje. Matuojamas kiekvieno bandinio kampo arkos aukštis. Standartinėms neatkaitintoms rūšims didžiausias leistinas arkos aukštis yra ≤6 mm; preciziškai atkaitintoms technologijoms neprisijungus, arkos aukštis turi būti ≤2–3 mm.
E. Šiluminių savybių bandymas: šilumos deformacijos temperatūra (HDT, ISO75) ir terminio plėtimosi koeficientas (CTE) matuojami tiek MD, tiek TD kryptimis, siekiant įvertinti matmenų stabilumą esant aukštai ir žemai temperatūrai.
F. Trinties ir atsparumo nusidėvėjimui bandymas: Atsparumo dilimui bandymas atliekamas siekiant nustatyti trinties koeficientą ir nusidėvėjimo greitį, kad būtų įvertintas atsparumas dilimui.
A. Metalografinė skerspjūvio analizė ir tempimo bandymai yra ardomieji mėginių ėmimo patikrinimai; jie negali garantuoti, kad kiekviena viso ritinio padėtis yra be defektų.
B. Internetinis rentgeno spindulių metalo defektų aptikimas yra aukščiausios kokybės pasirenkama įranga. Vien tik lydalo filtravimas negali 100 % pašalinti metalinių pašalinių teršalų pėdsakų rizikos.
C. Iškrypimo testas suteikia tik netiesioginį liekamojo vidinio įtempio įvertinimą; nėra tiesioginio bandymo metodo, leidžiančio gauti skaitinę liekamojo įtempio vertę.
D. MD-TD anizotropija gali būti įvertinta tik paimtuose mėginiuose; Liejamos plėvelės gamybos procesas negali visiškai pašalinti šio būdingo anizotropinio elgesio.
Įdiegę aukščiau minėtas kokybės kontrolės procedūras, mūsų anglimi užpildyta PEEK plėvelė turi plokščius, lygius paviršius iš abiejų pusių, vienodos matinės juodos spalvos ir vienodos spalvos visame tinkle.
1. Jokių kokybei įtakos turinčių defektų, tokių kaip kietos juodos dėmės, atsiradusios dėl anglies aglomeracijos, burbuliukai, skylutės, storio įtrūkimai, gilūs įbrėžimai, alyvos dėmės ar pašaliniai intarpai.
2. Ritinio galai yra tvarkingi, be teleskopinių arba netinkamai išlygintų ritininių sluoksnių. Apvija lygi ir sandari; tarp nuoseklių žaizdos sluoksnių įterpiama separatoriaus apsauginė plėvelė.
3. Kietos iškilusios juodos dėmės, įterpti metaliniai kieti intarpai, prasiskverbiančios skylutės, nuolatiniai įbrėžimai, burbuliukai ir raukšlės neleidžiami.
4. Vienos gamybos partijos storio, mechaninių savybių ir pelenų kiekio bandymų rezultatai svyruoja priimtinose ribose.
5. Kiekvienai partijai išduodamas COC gamyklos patikrinimo sertifikatas, kuriame nurodomas partijos numeris, užpildo įkrovimas, plėvelės storis ir visi mechaninio bandymo duomenys.
| Produkto pavadinimas | Anglies užpildyta PEEK plėvelė |
| Medžiaga | CF10 PEEK, CF20 PEEK, CF30 PEEK |
| Spalva (užpildas) | Vienoda matinė juoda |
| Įprastas storis | 12 μm, 25 μm, 50 μm, 100 μm, 200 μm, 500 μm, 1 mm |
| Plotis | 300 mm, 500 mm, 620 mm, 1000 mm palaiko bet kokį siauro pločio pritaikytą pjovimą |
| Ilgis | 50 m, 100 m, ilgi ir trumpi ritiniai gali būti pritaikyti pagal poreikį |
| mėginys | Reikia derėtis |
| Sertifikatai | ISO9001:2012 |
| Pagalbinės paslaugos | pjaustymas, laminavimas, pjaustymas, įvairių tipų vientisų tarpiklių galutiniai gaminiai gali būti pritaikyti |
1. Šilumos laidumas: gryno PEEK šilumos laidumas yra tik 0,29 W/(m·K). CF10 pasiekia 0,5–0,7 W/(m·K), o CF30 pasiekia 0,8–1,2 W/(m·K) ir užtikrina 3–4 kartus didesnį šilumos išsklaidymo efektyvumą nei grynas PEEK.
2. Itin mažas šiluminio plėtimosi koeficientas (CTE). Anglies pluošto karkasas riboja dervos šiluminę deformaciją, užtikrindamas minimalų matmenų nuokrypį terminio ciklo metu.
3. Po atkaitinimo ir formavimo apdorojimo plėvelė pasiekia ≤0,5% terminio susitraukimo greitį esant 260 °C temperatūrai, išlaikant stabilų matmenų tikslumą itin plonoms tikslioms tarpinėms.
1. Medžiaga pasižymi puikiu savaiminiu tepimu, o trinties koeficientas yra daugiau nei 40 % mažesnis nei gryno PEEK. Jis palaiko ilgalaikį stabilų veikimą be alyvos tepimo.
2. Jis pasižymi išskirtiniu atsparumu nuovargiui ir yra atsparus įtrūkimams ar lūžiams slenkant atgal ir pakartotinai suspaudžiant.
3. Apribojimai: anglimi užpildytos PEEK plėvelės kietumas yra mažesnis nei neužpildytos natūralios PEEK plėvelės, kuriai būdingas didesnis trapumas, todėl ji netinkama scenarijuose, kuriuose dažnai atsiranda didelis lenkimas ar smūginis įtempis.
4. Esant ilgalaikiam ekstremaliam slenkamam slydimui, plėvelė gali susidaryti kieto pluošto nuolaužų pėdsakus, todėl ji netinka tiesioginiam sąlyčiui su didelio tikslumo litografijos plokštelių paviršiais.
Vidiniai anglies pluoštai sudaro ištisinį laidų tinklą, užtikrinantį stabilų paviršiaus varžą, svyruojančią nuo 10³–10⁸ Ω/kv. Medžiaga pasižymi puslaidininkinėmis charakteristikomis ir pagrindine EMI ekranavimo charakteristika, kuri sugeria ir izoliuoja kabelių ir maitinimo modulių generuojamus pasklidusius elektromagnetinius trukdžius.
PEEK plėvelė su anglies pluoštu integruoja aukštą šilumos laidumą, puikų atsparumą dilimui, elektromagnetinio ekranavimo našumą ir vakuuminį stabilumą, palaikydama platų pramoninį pritaikymą:
Ji tarnauja kaip EMI ekranavimo plėvelė oro kabeliams, pakeičianti tradicinę vario ir aliuminio foliją ir sumažinanti komponentų svorį daugiau nei 30%. Jis veikia kaip aukštos temperatūros, alyvai atsparus izoliacinis pamušalas orlaivių variklių skyriuose, atsparus korozijai nuo aviacinio kuro ir hidraulinio skysčio. Dėl atsparumo spinduliuotei, mažai išskiriančių dujų, jis idealiai tinka palydoviniams vakuuminiams moduliams izoliuoti esant dideliems erdvės temperatūros skirtumams. Jis taip pat naudojamas dėvėjimuisi atsparioms slankiojančioms tarpinėms tiksliųjų dronų perdavimo mechanizmuose.
Anglies pluoštu užpildyta PEEK plėvelė, turinti mažą dujų išsiskyrimą, mažą jonų kritulių kiekį, didelį šilumos laidumą ir stabilų vakuumo ir aukštos temperatūros matmenų stabilumą, plačiai naudojama puslaidininkių procesuose. Įprastai naudojami aukštos temperatūros izoliaciniai pamušalai ėsdinimo, PVD, CVD ir plazminio valymo vakuuminėse kamerose; šilumai laidžios dilimui atsparios itin plonos plokštelių perdavimo įtaisų tarpinės; šilumos išsklaidymo izoliacinės plėvelės CMP laikantiems žiedams; ir šilumai laidus dilimui atsparus pamušalas aukštos temperatūros drožlių bandymo stendams.
Jis naudojamas savaime sutepančioms slankiojančioms plėvelėms, skirtoms greitaeigiams linijiniams kreiptuvams ir konvejerio ritinėliams, aukštos temperatūros atskyrimo plėvelėms, skirtoms įpurškimo ir karšto spaudimo formoms, karščiui ir alyvai atspariems sandarinimo lakštams hidrauliniams vožtuvams ir siurblių korpusams bei antifrikcinėms šiluminės izoliacinėms trinkelėms robotų jungtims, kad būtų išvengta trinties šilumos kaupimosi.
Tinka elektroninio mikroskopo ir optinio dengimo mašinų vakuuminių kamerų termoizoliaciniam pamušalui, aukštai temperatūrai korozijai atspariems tvirtinimo tarpikliams fiziniams ir cheminiams bandymų įrangai ir spinduliuotei atsparioms apsauginėms plėvelėms branduolinio aptikimo instrumentams.
1. Itin didelio grynumo puslaidininkiniai procesai, susiję su tiesioginiu sąlyčiu su plokštele, kai dėl anglies nuolaužų išsiliejimo paviršius gali užteršti.
2. Taikymas, kuriam reikalingas stabilus ESD veikimas 10⁶–10⁹ Ω/kv. ribose, nes ši medžiaga pasižymi nekontroliuojamu, dideliu varžos svyravimu ir negali atitikti standartinių statinio išsklaidymo reikalavimų.
3. Komponentai, kuriems reikalingas pakartotinis lenkimas ir lankstus tamprumas dėl būdingo medžiagai trapumo ir mažo pailgėjimo trūkimo metu.
4. Optiniai skaidrūs komponentai, nes plėvelė yra visiškai juoda ir nepermatoma.
5. Itin didelio lygumo nulinio deformavimo lakštų aplikacijos. Liejimo procesas sukuria būdingą pluošto orientaciją; atkaitinimas tik sumažina liekamąjį įtampą ir negali pasiekti visiško nulinio deformacijos. Itin aukštam lygumui reikalingas papildomas CNC dvipusis tikslumas frezavimas.
6. Darbo sąlygos su stipriomis oksiduojančiomis terpėmis, tokiomis kaip koncentruota sieros rūgštis, kuri ardys PEEK substratą.
A1: Pagrindiniam 0,1–0,5 mm storio diapazonui bendrosios pramoninės klasės storio tolerancija yra ±0,02–0,04 mm, o tikslioji klasė pasiekia ±0,01–0,03 mm. Ritinio pločio nuokrypis yra ±2 mm, o pjaustyto lakšto paklaida yra ±1 mm. Itin ploni matuokliai, mažesni nei 0,1 mm, taiko sušvelnintas tolerancijos normas, kurias patvirtina techninis susitarimas.
A2: deformaciją po pjovimo daugiausia sukelia užsifiksavęs liekamasis vidinis įtempis, susidarantis liejant ekstruzijos būdu, taip pat anizotropinis susitraukimas, kurį sukelia mašinos krypties anglies pluošto orientacija. Neprisijungus atkaitintos klasės efektyviai sumažina deformacijos riziką, nors negalima visiškai pašalinti būdingos medžiagos anizotropijos. Klientai, kuriems reikia itin tikslaus apdorojimo, gali atlikti antrinį atkaitinimą vietoje, kad dar labiau stabilizuotų plokštumą.
A3: Siekdami sumažinti anglimi užpildytos PEEK plėvelės liekamąjį įtempį ir anizotropiją, taikome pagrindinius proceso valdiklius, įskaitant gradientinį lėtą aušinimą, o ne greitą gesinimą, mažą tempimo įtampą, mažos šlyties optimizuotą varžtų konfigūraciją ir profesionalų atkaitinimą neprisijungus. Mūsų QC sistema griežtai stebi MD-TD modulio santykį ir štampuoto deformacijos lygį. Atminkite, kad būdingą medžiagos anizotropiją galima tik sušvelninti, o ne visiškai pašalinti.
A4: Pagrindinis ritinėlio plotis svyruoja nuo 300 iki 650 mm ir gali būti toliau pjaustomas į individualų siaurą plotį. Ritinio ilgis skiriasi priklausomai nuo storio: plonos 0,1–0,25 mm plėvelės paprastai yra 25–50 m viename ritinyje, o vidutinio storio 0,3–0,5 mm – 50–100 m viename ritinyje, visose yra 76 mm vidinio skersmens šerdis.
A5: standartinė anglimi užpildyta PEEK plėvelė pasižymi nestabilia plataus diapazono puslaidininkine varža 10³–10⁵ Ω/kv. Tai nėra formali ESD valdoma statinį išsklaidymo medžiaga ir negali išlaikyti stabilios varžos standartiniame 10⁶–10⁹ Ω/kv ESD diapazone. Speciali ESD stabilizuota PEEK plėvelė reikalinga oficialioms puslaidininkių ESD programoms.
A6: Ne. Standartinė anglimi užpildyta PEEK plėvelė išmeta smulkias anglies mikrodaleles, kai slysta trinties būdu, ir dėl tiesioginio sąlyčio su plokštelėmis labai užteršiama. Ši medžiaga tinka tik nekontaktiniams dėvėjimosi įdėklams ir izoliacinėms plokštėms puslaidininkinėje įrangoje. Plokščių kontaktiniai tikslūs komponentai turi būti pagaminti iš didelio grynumo puslaidininkinių ESD PEEK medžiagų.