
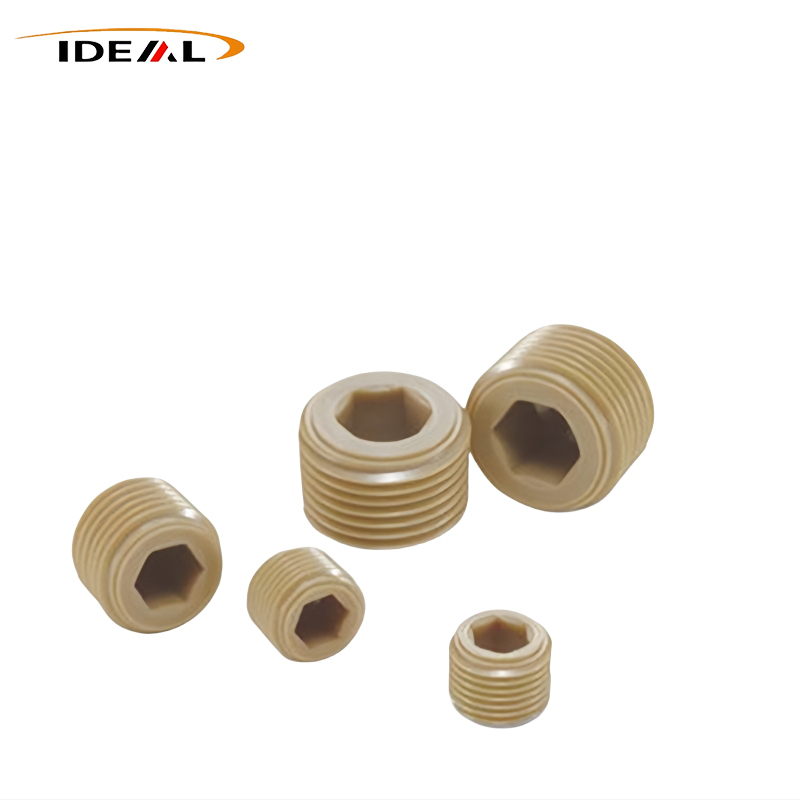
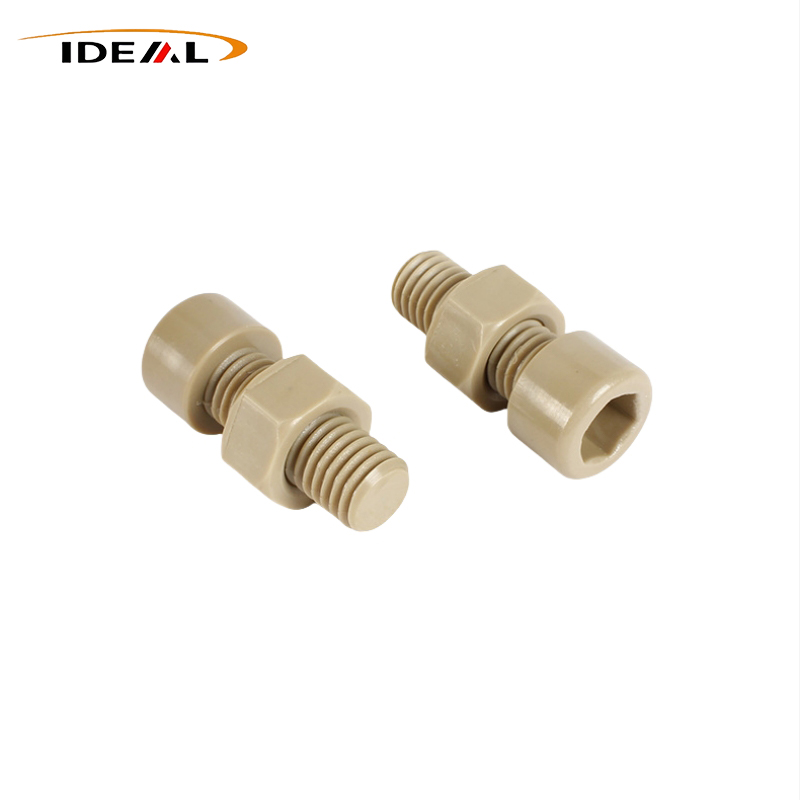
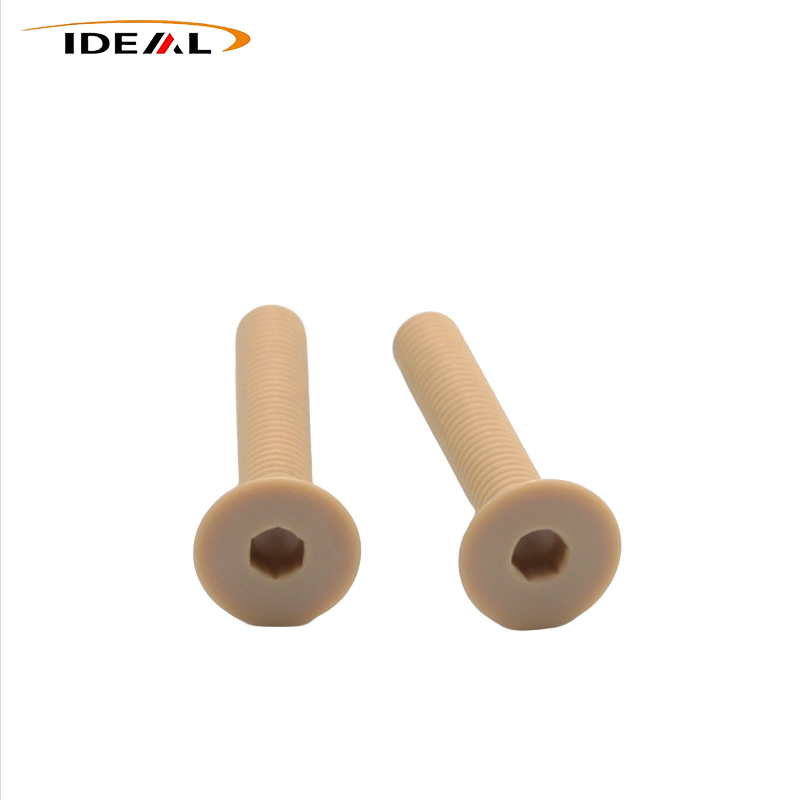
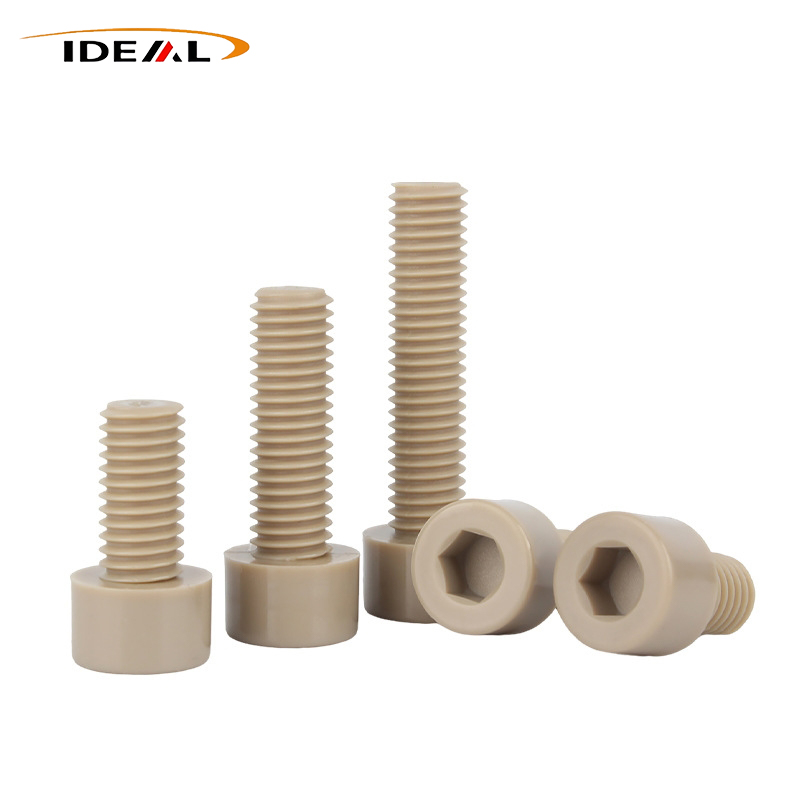
Kaip patikimas Kinijos gamintojas, „Ideal Plastic“ tiekia tvarkingus, CF ir GF klasės DIN912 / ISO 4762 PEEK varžtus. Šios nemagnetinės izoliacinės tvirtinimo detalės yra atsparios karščiui ir korozijai puslaidininkinei, cheminei ir naujos energijos tiksliajai įrangai, o tvarkingas PEEK rodo 8–12 % įtempių atsipalaidavimą per 1000 valandų esant 200 ℃.
„Ideal Plastic“, profesionalus Kinijos aukštos kokybės inžinerinių plastikinių gaminių tiekėjas, daugiausia dėmesio skiria tiksliam PEEK lizdo galvutės varžtų apdorojimui ir gamybai pagal užsakymą. Vadovaudamasi DIN912 ir ISO 4762 specifikacijomis, gamykla naudoja tiek liejimą, tiek CNC apdirbimą, kad pagamintų įvairių rūšių medžiagas, įskaitant tvarkingą PEEK, anglies užpildą PEEK ir stiklu užpildytą PEEK. Kiekviena produkcijos partija yra visiškai patikrinta ir atsekamumo kontrolė, nukreipta į tikslios įrangos aplinką, kurioje metalinės tvirtinimo detalės negali atitikti izoliacijos, nemagnetinių ar atsparių korozijai reikalavimų.
| Produkto pavadinimas | PEEK šešiakampio lizdo galvutės varžtai |
| Medžiaga | Neužpildytas PEEK, užpildytas anglimi PEEK, užpildytas stiklu PEEK |
| Spalva | Juoda, smėlio spalvos (galimos pasirinktinos spalvos) |
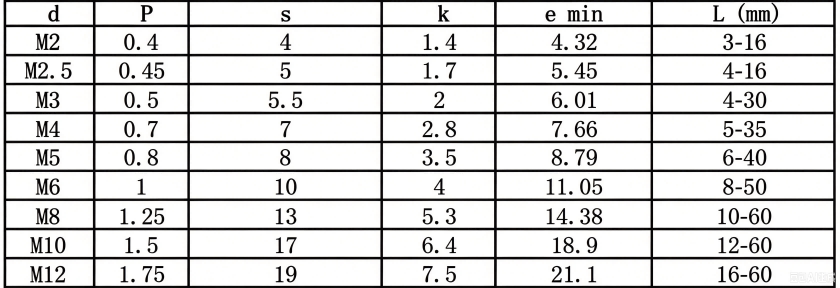
| Siūlo tipas | Metrinė (pagrindinė atsarga M1.6-M12), imperinė (pritaikyta Šiaurės Amerikos įrangai) |
| Matmenų tolerancijos | Standartinių dalių tolerancija: ±0,05–0,10 mm, tikslios pasirinktinių dalių tolerancija: ± 0,02–0,05 mm |
| Koaksialumas | Šešiakampės galvutės ir varžto koaksialumas ≤0,03 mm |
| Siūlų tikslumas | Išorinis sriegis 6g, vidinis sriegis 6H, Imperial UNC/UNF sriegiai atitinka ASME B18.3, tolerancijos klasė 2A |
| Metriniai atsargų dydžiai | M1.6, M2, M2.5, M3, M4, M5, M6, M8, M10, M12 |
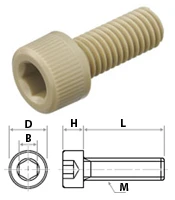
PEEK lizdo galvutės sraigtai turi keturis pagrindinius komponentus: cilindrinę galvutę, vidinę šešiakampę pavaros ertmę, kotą ir srieginę dalį. Nors išorinė geometrija atitinka metalinius varžtus su antgaliais, PEEK polimerinei medžiagai reikia specialių struktūrinių koregavimų, kad būtų galima kontroliuoti įtempių koncentraciją ir išvengti įtrūkimų priveržimo ar terminio ciklo metu.
1. Apvalių kampų apdorojimas: Visos pereinamosios zonos prie galvos šaknies ir šešiakampio ertmės dugno yra suapvalintos. Aštrūs kampai sukurs koncentruotą įtampą ir sukels įtrūkimus, kai PEEK dalys bus sukimo momentas.
2. Šešiakampio ertmės gylio valdymas: Ertmės gylis atitinka standartinius reikalavimus. Dėl nepakankamo gylio veržliaraktis paslysta ir pažeidžiama vidinė sienelė; per didelis gylis sumažina galvos sienelės storį ir sumažina atsparumą lūžimo momentui.
3. Temos profilio optimizavimas: Sriegio profilis yra plonesnis nei metalinės tvirtinimo detalės. Sriegio antgalis naudoja suapvalintą perėjimą be aštrių kraštų, kad sumažintų įtempių koncentraciją sriegio šaknyje ir pagerintų neslystumą. Išvesties galas yra nusklembtas, kad surinkimo metu būtų apsaugotas pirmasis sriegis.
4. Paviršiaus kokybės standartas: Variantuose, sutvirtintuose užpildu, šešiakampėse vidaus sienose negali būti mikro įpjovų ar įbrėžimų. Maži nematomi defektai greitai išsiplės veikiant mechaninei apkrovai ir sukels netikėtą lūžį.
Net ir paprastos išvaizdos, šios plastikinės tvirtinimo detalės reikalauja griežtos žaliavos kontrolės, terminio apdorojimo, apdirbimo ir tikrinimo. Paslėpti defektai gali nepasireikšti atliekant gamyklinius bandymus ir nepavykti tik klientui surenkant arba esant ekstremalioms temperatūroms. Pagrindiniai gamybos sunkumai yra susiję su vidiniu įtempių mažinimu, sriegių formavimu, užpildų apdorojimu ir įpurškiamų gaminių kristalizacijos valdymu.
Gaminant PEEK tvirtinimo detales yra daug paslėptų pavojų, todėl kiekvieną apdorojimo etapą reikia tiksliai kontroliuoti.
1. Liekamojo streso valdymas: PEEK strypai po ekstruzijos išlaiko ekstruzijos įtempį. CNC pjovimas sukuria papildomą pjovimo įtampą dėl įrankio slėgio ir pjovimo karščio. Jei atkaitinimo trukmė yra nepakankama arba kaitinimo / aušinimo greitis per didelis, įtampa negali būti visiškai pašalinta. Gaminių matmenys gali būti tikrinami, tačiau po ilgo laikymo ir temperatūros ciklo gali atsirasti sriegio iškraipymas, koto deformacija ir galvos įtrūkimai.
2. Įrankių susidėvėjimas ir užpildo pjovimas: Anglies ir stiklo pripildytas PEEK sudėtyje yra kietų užpildų, kurie greitai susidėvi pjovimo įrankius. Dėl susidėvėjusių pjovimo įrankių sriegis įtrūksta, dantys suskilinėja ir pažeidžiamos šešiakampės ertmės. Šiuos subtilius defektus sunku atpažinti vizualiai, tačiau atliekant priveržimo operacijas nutrūksta siūlai ir lūžta galvutė.
3. Įpurškimo liejimo kristalizacijos kontrolė: Svarbiausias liejimo liejimo taškas yra kristalizacija, o ne išorinė išvaizda. Formos temperatūra turi likti tarp 160-200 ℃, kad visiškai kristalizuotųsi. Žema pelėsių temperatūra palieka nepilną kristalizaciją; produktai atrodo nepažeisti, bet praranda atsparumą karščiui ir cheminiam poveikiui, o po to susitraukia ir deformuojasi. Šio defekto neįmanoma nustatyti paprasčiausiai apžiūrėjus. PEEK lydalas turi didelį klampumą, o užpildytos rūšys turi blogesnį sklandumą. Prasta vartų ir ventiliacijos angos konstrukcija sukelia orą, degimo žymes ir vidines mikro tuštumas. Atkaitinimas po formavimo išlieka privalomas, kad būtų išvengta vėlesnės deformacijos rizikos.
„Guangzhou Ideal“ nustato šešis pagrindinius „PEEK Socket Head Cap“ varžtų tikrinimo matmenis: žaliavos kokybę, apdorojimo technologiją, sriegio tikslumą, išvaizdą, mechanines savybes, partijos atsekamumą.
1. Žaliavų kontrolė: Priimami tik pirminiai PEEK strypai ir granulės; Draudžiama naudoti perdirbtas medžiagas ir maišyti medžiagas. Žaliavos drėgmė kontroliuojama ≤0,02%, kad būtų išvengta burbuliukų, nudegimo žymių ir sumažėjusio mechaninio stiprumo. Gali būti tiekiami COC žaliavų sertifikatai, kurie palaiko puslaidininkių ir medicinos projektų partijų atsekamumą.
2. Gradientinis atkaitinimas: CNC ruošiniai ir įpurškimo formos gaminiai yra atkaitinami gradientu, kad būtų sumažintas įtempis. Šildymo ir aušinimo greitis yra griežtai reguliuojamas, kad būtų pašalintas ekstruzijos, pjovimo ir formavimo įtempis. Užbaigtos dalys negali išlaikyti didelio liekamojo įtempio, užkertant kelią sriegio pasisukimui, koto deformacijai ir galvutės įtrūkimams esant temperatūros ciklams.
3. Sriegio matuoklio patikrinimas: metrinis sriegis pasiekia 6H tikslumą. Imperial sriegiai atitinka ASME B18.3. GO matuoklis sklandžiai įsuka, o NO-GO matuoklis negali įeiti. Įdiegta 100% GO / NO-GO matuoklio patikra. Visiškas sriegio profilis be dantų trūkumo, plyšimų, įtrūkimų ir įbrėžimų; danties skiauterėje naudojamas suapvalintas perėjimas, o aštrūs galiukai draudžiami. Sriegio paviršius nėra apdegęs ir nesugadintas, sriegio tarpuose nėra įstrigusių pjovimo šiukšlių.
4. Vizualinės išvaizdos patikrinimas: Cilindrinis galvos paviršius yra plokščias. Vidinėje šešiakampėje ertmėje nėra nuskeltų kampų, įpjovų, įtrūkimų, apdegimo ar smūgio pažeidimų. Varžto korpusas turi būti be įtrūkimų, išsisluoksniavimo, burbuliukų, juodų dėmių ir spalvotų priemaišų. Sriegio paviršius neturi įbrėžimų ar nulaužtų kraštų. Užpildo rūšys išlaiko vienodą spalvą be užpildo aglomeracijos dėmių.
5. Ardomojo sukimo momento bandymas: Tos pačios specifikacijos pavyzdžiams atliekami destrukciniai sukimo momento bandymai, kad būtų įrašyta sukimo momento pamatinė vertė. Atliekant galvos sukimo momento atsparumo bandymą, sriegis nuimamas prieš nutrūkstant galvutei; priešlaikinis galvos lūžis nepriimamas.
6. Partijos konsistencija ir pakuotė: Tos pačios partijos prekės išlaiko vienodą spalvą, matmenis ir mechanines savybes. Naudojama atskira pakuotė su aiškiomis etiketėmis, nurodančiomis specifikaciją, medžiagos klasę ir partijos numerį. „Cleanroom“ klasės produktai yra supakuoti į dulkėms atsparius konteinerius, kad būtų išvengta nešvarumų gabenimo metu.
PEEK Socket Head Cap Screws kaip pagrindinę medžiagą naudoja polieterketoną (PEEK) ir yra trijų rūšių: grynas PEEK (natūrali izoliacija), stiklo pluoštu sustiprintas PEEK ir anglies pluoštu sustiprintas PEEK (laidus / antistatinis). Jis turi daug privalumų, įskaitant atsparumą aukštai temperatūrai, atsparumą korozijai, izoliaciją, nemagnetines savybes ir lengvą konstrukciją, todėl plačiai naudojamas puslaidininkių, cheminių medžiagų, naujos energijos ir medicinos įrangos tvirtinimo reikmėms.
1. Aukštos temperatūros įtempių slopinimo dėsnis: PEEK rodo nedidelį šliaužimą ir įtempių atsipalaidavimą virš 200 ℃: suspaudimo jėga laikui bėgant šiek tiek mažėja (tai būdinga plastikiniams polimerams). Grynas PEEK atsipalaidavimo greitis: 8-12%/1000h@200 ℃. Stiklo pluoštu sustiprintas PEEK atsipalaidavimo greitis: 3–5%/1000h@200 ℃ (žymiai patobulintas, tinka ilgalaikiam aukštos temperatūros slėgio išlaikymui). Anglies pluošto PEEK atsipalaidavimo greitis: 2–3%/1000h@200 ℃ (optimalus, pageidautina aukščiausios klasės įrangai).
2. Inertinė molekulinė struktūra ir apsauga nuo užteršimo: PEEK pagrindinė grandinė turi stabilią benzeno žiedų + eterio jungčių struktūrą, todėl nenusėda plastifikatoriai, tepalai ar priedai, o metalo jonai neišskiriami. Jame nėra mažos molekulinės masės lakiųjų medžiagų, kurios apsaugo nuo rasojimo ir ertmių lęšių užteršimo vakuuminėje aplinkoje. Puslaidininkinė, optinė ir itin gryno vandens įranga atpažįsta tik grynas PEEK CNC atkaitintas dalis, kad pašalintų taršos pėdsakus.
3. Aukšto dažnio dielektrinė konstanta ir stabilumas: PEEK dielektrinė konstanta yra 3,2–3,3, 1 GHz–10 GHz aukštų dažnių diapazone beveik nėra svyravimų. Jis pasižymi ypač mažais dielektriniais nuostoliais, todėl neleidžia trukdyti RF signalams ir signalo dreifo. Metaliniai varžtai gali atspindėti, trukdyti ir generuoti sūkurines sroves; paprasti plastikai aukštais dažniais yra dielektriškai nestabilūs. Tinka specialioms izoliacinėms tvirtinimo detalėms 5G bazinėse stotyse, RF ertmėse, mikrobangų įrangoje ir aukšto dažnio bandymo prietaisuose.
4. Atsparumas vandeniui: PEEK pasižymi itin dideliu stabilumu, kai hidrolizuojamas aukštoje temperatūroje garais. Jis atlaiko tūkstančius autoklavo ciklų 134 ℃ temperatūroje be įtrūkimų. Ilgalaikis panardinimas į karštą, verdantį ir itin gryną vandenį nesugeria vandens, neišbrinksta ir nesideformuoja. Tinka medicinos ir gryno vandens pramonei.
5. Atsparumas spinduliuotei: PEEK yra atsparus gama spinduliams ir elektronų pluošto spinduliuotei. Po švitinimo jis netampa trapus, nepakeičia spalvos ir nesutrūkinėja. Tinka medicininei apšvitinimo sterilizacijai, branduolinės pramonės įrangai ir kosmoso švitinimo aplinkai.
6. Nemagnetinis: PEEK neturi feromagnetinių elementų, niekada nėra įmagnetintas, neturi liekamojo magnetizmo ir histerezės. Jis gali būti naudojamas MRT ir tikslaus magnetinio lauko kalibravimo įrangoje. Net nerūdijančio plieno varžtai bus šiek tiek įmagnetinti ilgalaikio magnetinio lauko aplinkoje, trukdydami vaizdavimui ir aptikimui. PEEK visiškai pašalina šią problemą.
Tinkamas kokybės pasirinkimas padeda inžinieriams išvengti surinkimo gedimų ir ilgalaikių patikimumo problemų naudojant šias plastikines tvirtinimo detales tiksliojoje įrangoje.
1. Grynas PEEK apribojimas: Pure PEEK neturėtų būti naudojamas slėginiam tvirtinimui karšto ir šalto važiavimo sąlygomis ilgą laiką, nes jis gali šiek tiek atsilaisvinti.
2. Aukštos temperatūros izoliacijos scenarijus: Įrenginiams, kuriems reikalinga ilgalaikė izoliacija esant 200 ℃+, GF30/CF30 sustiprinta PEEK yra privaloma.
3. Švarios kambario aplinkos aplinka: Įprastos aplinkos temperatūros švarios patalpos sąlygomis grynas PEEK yra visiškai tinkamas ir užtikrina geriausią stabilumą.
4. Izoliacija ir statinė rizika: Pure PEEK užtikrina itin aukštą izoliaciją ir nulinį statinį išsklaidymą; sausoje aplinkoje gali kauptis statinė elektra (švarių patalpų trūkumas).
5. Stiklas užpildytas PEEK: Stiklo pluoštas PEEK yra izoliuojantis su mažu statiniu kaupimu; optimalus bendrai elektros įrangai.
6. Anglies užpildytas PEEK ESD veikimas: Anglies pluošto PEEK pasiekia 10⁶–10⁹Ω standartinį ESD apsaugos diapazoną, tiksliai išsklaido statinę elektrą, nepažeidžia drožlių ir nepritraukia dulkių.
7. Puslaidininkių klasės pasirinkimas: Pure PEEK naudojamas bendroms puslaidininkių ertmėms, o plokšteliniai kontaktiniai šviestuvai turi būti pagaminti iš anglies pluošto PEEK. Šių tipų PEEK maišymas gali sukelti elektrostatinę lustų iškrovą arba ertmių užteršimą dulkėmis.
A1: 1. Nėra paslėptų vidinių įtempių, nulinis matmenų poslinkis ilgą laiką
2. Nėra kritulių, jonų užteršimo, neužteršia precizinių procesų
3. Mažiausia aukštos temperatūros valkšnumas, ilgalaikė stabili suspaudimo jėga
4. Suapvalintas sriegio profilis, atsparus skilimui, didelė sukimo konsistencija
5. Eksploatavimo trukmė terminio ciklo, vakuumo ir korozijos sąlygomis yra 3–5 kartus ilgesnė nei įpurškiamų modelių.
A2: 1. Tikras grynas PEEK: matinės smėlio spalvos, smulkios ir be dalelių, vienodos pjovimo briaunos
2. Perdirbtas PEEK: baltesnis, tamsesnis, grubus paviršius, lokalizuota apelsino žievelės tekstūra
3. Prastas užpildytas PEEK: Marga spalva, iškilusios dalelės, šiurkštus siūlų paviršius
A3: 1. Esant aukštai temperatūrai, PEEK paviršius suminkštėja, sriegio kontaktinio paviršiaus mikroskopinis pritaikymas yra 100%, be tarpų.
2. Mikroskopinis šalto suvirinimo efektas atsiranda esant slėgiui plastikiniams sriegiams → Neužstringa kambario temperatūroje, neužstringa esant aukštai temperatūrai, o išardant netrūksta.
3. Sprendimas: mikroskaidrus tarpų apdirbimas + optimizuotas sriegio viršūnės spindulys, skirtas darbui aukštoje temperatūroje, gali pašalinti 99 % užstrigimo aukštoje temperatūroje.
A4: 1. Neatkaitintas PEEK: negrįžtamas susitraukimas esant žemai temperatūrai ir plėtimasis esant aukštai temperatūrai; po daugiau nei 50 ciklų sriegis šiek tiek deformuojasi, o prigludimas įtempia.
2. Standartinis atkaitintas CNC PEEK: grįžtamasis terminis plėtimasis ir susitraukimas; matmenų stabilumas po tūkstančių ciklų.
3. Įpurškimas PEEK: Netolygi kristalizacija; vienakryptis susitraukimas terminio ciklo metu; tampa laisvesnis ir labiau linkęs įstrigti naudojant.
A5: įpurškimo būdu suformuotos dalys kenčia nuo nepakankamos kristalizacijos, paslėpto įtempio ir matmenų poslinkio; CNC atkaitintos dalys neturi vidinio įtempio, mažo kritulių kiekio ir stabilaus tikslumo, o aukščiausios klasės įrangos klaidoms tolerancija yra nulinė.